Imaginez un scénario dans lequel un médicament salvateur serait rendu inefficace à cause d’un léger écart de température pendant le transport. Dans l’industrie pharmaceutique, de telles non-conformités peuvent avoir des conséquences désastreuses, non seulement en compromettant la sécurité des patients, mais aussi en entraînant d’importants préjudices financiers et de réputation pour les entreprises.
Les chaînes d’approvisionnement pharmaceutiques sont constamment confrontées à des problèmes de non-conformité. Ces problèmes peuvent être dus à différents facteurs, notamment des écarts de température, des erreurs de documentation, des retards de transport ou des changements d’itinéraire, ainsi que des documents douaniers. Il est essentiel de traiter ces problèmes de manière proactive grâce à un contrôle efficace en temps réel afin de garantir la qualité des produits, la conformité aux réglementations et la sécurité des patients.
Comprendre les non-conformités dans les chaînes d'approvisionnement pharmaceutiques
Qu'est-ce qu'une non-conformité ?
Dans le contexte pharmaceutique, les non-conformités sont des cas où les produits ou les processus s’écartent des normes, des spécifications ou des exigences réglementaires établies. Ces écarts peuvent compromettre la qualité et l’efficacité du produit, entraînant des risques potentiels pour la santé des patients.
Causes courantes de non-conformité
- Excursions de température :
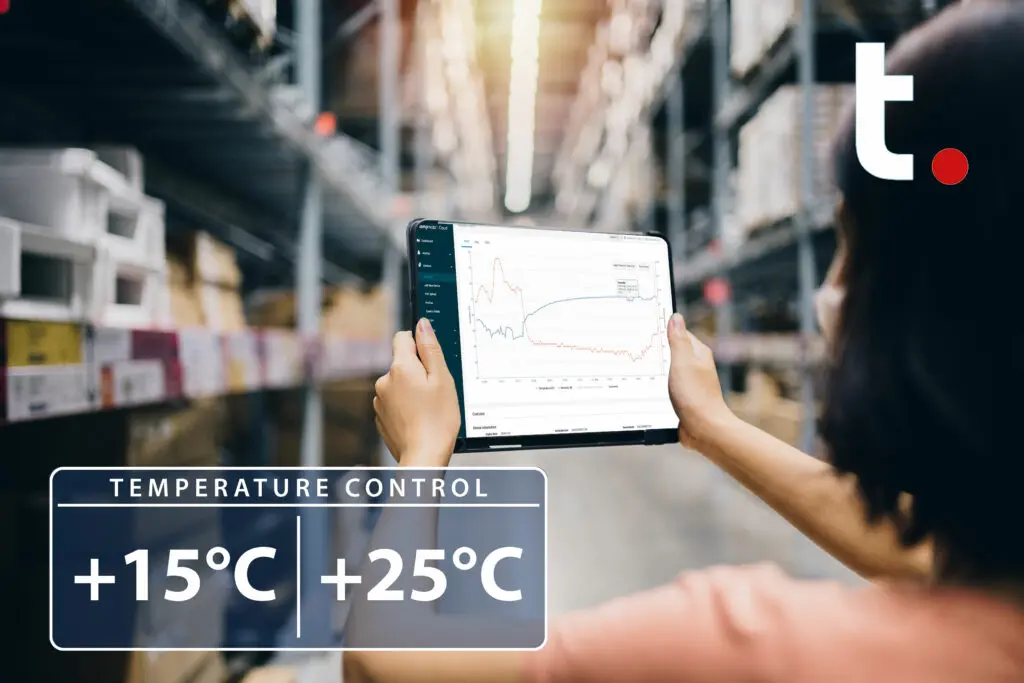
Les produits sensibles, tels que les vaccins ou les produits biologiques, peuvent être rendus inefficaces s’ils sont exposés à des températures en dehors des plages spécifiées.
- Erreurs de documentation :
Des enregistrements incomplets ou inexacts peuvent entraîner une non-conformité réglementaire et des rappels de produits.
- Retards dans les transports :
Les retards peuvent entraîner une augmentation du risque d’exposition des produits à des écarts de température.
- Défaillances de l'équipement :
Le mauvais fonctionnement des unités de réfrigération peut entraîner des écarts de température indésirables qu’il convient de surveiller pour évaluer correctement la qualité du produit.
- Gestion des accidents :
Un chargement, un déchargement ou un stockage incorrect peut entraîner des dommages physiques ou une exposition à des environnements inappropriés.
Impact des non-conformités
Les conséquences des non-conformités sont importantes :
- Perte de produit :
Même des écarts mineurs peuvent nécessiter l’élimination de lots entiers.
- Pertes financières :
Dans les essais cliniques, par exemple, le coût du remplacement des produits perdus, de la reprogrammation des expéditions et des retards dans la recherche peut être exceptionnellement élevé.
- Sanctions réglementaires :
La non-conformité peut entraîner des avertissements, des sanctions ou des fermetures de la part des organismes de réglementation.
- Risques pour la sécurité des patients :
Des produits défectueux peuvent conduire à des traitements inefficaces ou à des conséquences néfastes pour la santé.
- Atteinte à la réputation :
Enfin, des incidents répétés peuvent éroder la confiance entre les prestataires de soins de santé et les patients.
L'importance du contrôle en temps réel pour garantir la conformité et la qualité
Approches proactives et réactives
Les méthodes traditionnelles impliquent souvent l’examen des enregistreurs de données après la livraison, ce qui permet d’identifier les problèmes seulement après que des dommages potentiels se sont produits. En revanche, la surveillance en temps réel permet une détection et une réponse immédiates, évitant ainsi que des problèmes mineurs ne se transforment en problèmes majeurs.
Avantages de la surveillance proactive
- Détection précoce et alertes immédiates :
Les systèmes en temps réel informent instantanément les parties prenantes dès qu’ils détectent des écarts, ce qui permet de prendre rapidement des mesures correctives.
- Conformité réglementaire :
Un contrôle continu garantit le respect des bonnes pratiques de fabrication (BPF) et d’autres normes réglementaires.
- Assurance qualité :
Maintenir l’intégrité des produits tout au long de la chaîne d’approvisionnement pharmaceutique.
- Économies de coûts :
En évitant les pertes de produits et en réduisant la nécessité de procéder à des rappels, les entreprises peuvent réaliser d’importants bénéfices financiers.
- Efficacité opérationnelle :
Des processus rationalisés et des capacités de réponse rapide permettent des opérations plus fluides et une meilleure satisfaction des clients.
- Perspective réglementaire :
Des organismes de réglementation tels que la FDA soulignent l’importance du contrôle de la conformité dans le secteur pharmaceutique. La traçabilité complète des chaînes d’approvisionnement des produits pharmaceutiques est obligatoire.
Technologies permettant un contrôle efficace en temps réel
Enregistreurs de données incluant des capteurs de température et d'humidité
Des appareils comme le tempmate.®-GS2 ou le tempmate.® -GM2 fournissent des données en temps réel sur les conditions environnementales, garantissant que les produits restent dans les paramètres spécifiés pendant le stockage et le transport. Ces enregistreurs de données, dispositifs de surveillance de la température IoT, enregistrent et fournissent un historique complet qui peut être tracé, stocké en toute sécurité et analysé à des fins de conformité et d’assurance qualité.
Suivi GPS et localisation précise
La technologie GPS offre une visibilité sur l’emplacement et le mouvement des produits, ce qui permet d’intervenir à temps en cas de retards ou de déviations d’itinéraires.
Plateformes en temps réel basées sur l'informatique en nuage
L’intégration des dispositifs de surveillance avec des plateformes basées sur le cloud, telles que tempmate.®-Cloud, permet un accès centralisé aux données, des alertes en temps réel et des rapports rationalisés, facilitant ainsi une prise de décision rapide. Les fonctionnalités comprennent des tours de contrôle, des outils de décision rapide et l’automatisation des processus décisionnels, ce qui en fait la solution idéale pour la surveillance de la chaîne d’approvisionnement pharmaceutique et la surveillance de la chaîne du froid.
Mise en œuvre d'une stratégie de surveillance proactive
- # Étape 1
Évaluation des risques
Identifier les points critiques de la chaîne d'approvisionnement où les non-conformités sont les plus susceptibles de se produire.
- # Étape 2
Choix de la technologie
Choisissez des outils de contrôle appropriés qui répondent aux besoins spécifiques de vos produits et de votre chaîne d'approvisionnement, tout en respectant les contraintes budgétaires.
- # Étape 3
Procédures opérationnelles standard (POS)
Élaborer des modes opératoires normalisés clairs décrivant les processus de surveillance, les responsabilités et les protocoles d'intervention.
- # Étape 4
Formation et éducation
Veillez à ce que l'ensemble du personnel impliqué dans la chaîne d'approvisionnement soit formé aux procédures de contrôle et comprenne l'importance du respect des règles.
- # Étape 5
Amélioration continue et amélioration technologique
Examiner régulièrement les données de suivi pour identifier les tendances, mettre en œuvre des améliorations et s'adapter à l'évolution des exigences réglementaires.
Conclusion
Le contrôle proactif n’est plus un luxe, c’est une nécessité dans la logistique pharmaceutique. La surveillance en temps réel permet aux entreprises de détecter les écarts dès qu’ils se produisent, ce qui permet de prendre des mesures correctives immédiates pour éviter les pertes de produits, réduire les risques de non-conformité et assurer la sécurité des patients.
Mais les avantages ne se limitent pas à la limitation des dégâts.
Grâce à de puissantes plateformes de données, les équipes chargées de la qualité et de la logistique bénéficient d’une visibilité inégalée sur l’ensemble de la chaîne d’approvisionnement. Elles peuvent réagir plus rapidement, organiser plus efficacement des scénarios de plan B et réduire les délais de prise de décision qui paralysent souvent les opérations.
Une stratégie proactive n’élimine pas les non-conformités, mais transforme la façon dont vous les gérez. Au lieu de perturber le flux, les alertes en temps réel et les données centralisées vous permettent de maintenir une chaîne d’approvisionnement plus fluide et plus résistante, même en cas de difficultés.
Découvrez comment tempmate.® les solutions de surveillance en temps réel peuvent transformer vos défis en matière de qualité en atouts opérationnels
Trouvez des réponses, renforcez vos connaissances
Trouvez les réponses à vos questions
Qu'est-ce qu'une non-conformité dans la chaîne d'approvisionnement pharmaceutique ?
Une non-conformité désigne tout écart par rapport aux normes ou procédures établies au sein de la chaîne d’approvisionnement pharmaceutique qui pourrait compromettre la qualité, la sécurité ou l’efficacité d’un produit.
Pourquoi le suivi en temps réel est-il essentiel dans la logistique pharmaceutique ?
Le contrôle en temps réel fournit une vision immédiate des conditions affectant les produits pharmaceutiques, ce qui permet aux entreprises d’agir rapidement et de prévenir les non-conformités potentielles avant qu’elles ne s’aggravent.
Quelles sont les technologies qui permettent un suivi en temps réel dans le secteur pharmaceutique ?
Les technologies courantes comprennent les enregistreurs de données de température et d’humidité compatibles avec l’IdO, les traqueurs GPS pour la visibilité de l’emplacement et les plateformes basées sur le cloud pour l’analyse des données en temps réel et la documentation de la conformité.
Comment la surveillance en temps réel contribue-t-elle au respect des réglementations ?
Il garantit que les conditions environnementales sont enregistrées et traçables en permanence, ce qui favorise le respect des bonnes pratiques de fabrication (BPF) et d’autres normes réglementaires.
Le suivi en temps réel peut-il être mis en œuvre dans les chaînes d'approvisionnement existantes ?
Oui, les solutions modernes de surveillance en temps réel sont conçues pour s’intégrer de manière transparente dans les infrastructures logistiques existantes, améliorant ainsi la visibilité et le contrôle sans perturbations majeures.